- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


Силика сол инвестициско лиење
Силика сол инвестициско лиење
Силика сол инвестициско лиењее форма на инвестициско кастинг. Процесот е многу сличен, освен што инвестицискиот калап е направен од силика сол циркон песок измешан со огноотпорен прав. Силика сол цирконскиот песок е исклучително ситно зрнест (10-20 микрони) и може да се измеша во кашеста маса со многу низок вискозитет кога се создава калапот. Резултатот е метод на лиење кој испорачува димензионално прецизни одлеаноци со одлични завршни површини како излеани. Од суштинско значење, калапот со силика сол циркон може да издржи температури до 2000°C, што ги прави многу корисни при лиење на легирани челици и нерѓосувачки челици со висока температура.
Зошто да користитеСилика сол инвестициско лиење?
Придобивки одсилика сол инвестициско лиење:
â Голема разноврсност; погоден за лиење на повеќето метали.
â Ќе дозволи да се произведуваат многу сложени одлеаноци со тенки ѕидови.
â Можни се мазни завршни површини без линија на разделба, така што обработката и завршната обработка се намалуваат или елиминираат.
â Овозможува необработливите делови да се фрлаат прецизно.
â Одлична прецизност на димензиитеSilica Sol Process1. Се прави метална матрица, со впечатокот ист како што се бара во финалниот калап.
2. Растопениот восок се вбризгува во металната матрица за да се создаде шема, се остава да се зацврсти и потоа се отстранува. Некои сложени восочни обрасци се изработуваат со спојување на неколку одделни обрасци заедно со помош на лепило.
3. Восоците потоа се собираат на восочно дрво, многу делови може да се стават на дрвото во зависност од големината, вообичаено е компонентите да бидат во опсегот на тежина од 0,1 кг до 50 кг.
4. Дрвото потоа се потопува во кашеста маса од силика сол циркон за да се премачка восокот, кашеста маса е исклучително фина со низок вискозитет што резултира со одлична завршна површина како излеана. Кашеста маса се премачкува со огноотпорен материјал и процесот се повторува неколку пати додека не се создаде лушпа околу восочната шема.
5. Процесот на сушење е критичен. На лушпите мора да им се дозволи да се исушат природно на константна температура за да се овозможи врзување на геловите од силика сол и огноотпорните честички, резултатот е силна, висококвалитетна калап за школка. Дрвјата од восок се ставаат во печки на околу 200 степени за да се стопи восокот.
6. Кога ќе се отстрани целиот восок, дрвјата се загреваат до над 1000 степени за да се заврши подготовката за лиење.
7. Металот потоа се истура во врелиот калап, што овозможува легурата да стигне до најтенките делови од калапот пред да се зацврсти.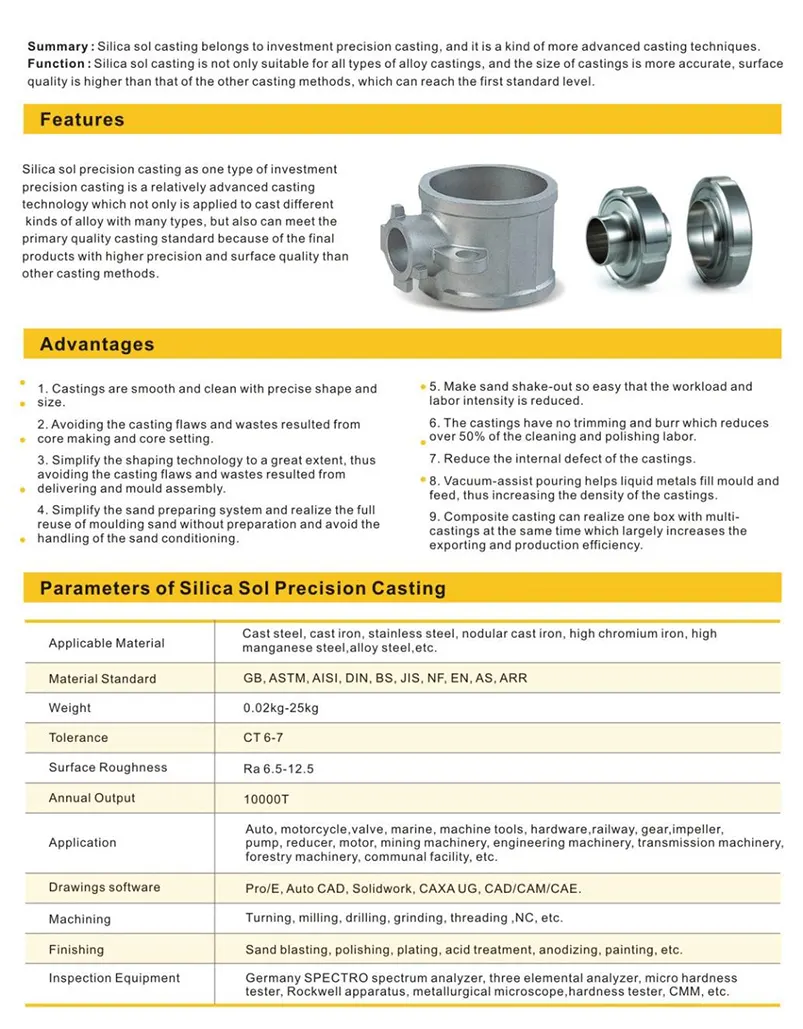
Зошто да користитеСилика сол инвестициско лиење?
Придобивки одсилика сол инвестициско лиење:
â Голема разноврсност; погоден за лиење на повеќето метали.
â Ќе дозволи да се произведуваат многу сложени одлеаноци со тенки ѕидови.
â Можни се мазни завршни површини без линија на разделба, така што обработката и завршната обработка се намалуваат или елиминираат.
â Овозможува необработливите делови да се фрлаат прецизно.
â Одлична прецизност на димензиитеSilica Sol Process1. Се прави метална матрица, со впечатокот ист како што се бара во финалниот калап.
2. Растопениот восок се вбризгува во металната матрица за да се создаде шема, се остава да се зацврсти и потоа се отстранува. Некои сложени восочни обрасци се изработуваат со спојување на неколку одделни обрасци заедно со помош на лепило.
3. Восоците потоа се собираат на восочно дрво, многу делови може да се стават на дрвото во зависност од големината, вообичаено е компонентите да бидат во опсегот на тежина од 0,1 кг до 50 кг.
4. Дрвото потоа се потопува во кашеста маса од силика сол циркон за да се премачка восокот, кашеста маса е исклучително фина со низок вискозитет што резултира со одлична завршна површина како излеана. Кашеста маса се премачкува со огноотпорен материјал и процесот се повторува неколку пати додека не се создаде лушпа околу восочната шема.
5. Процесот на сушење е критичен. На лушпите мора да им се дозволи да се исушат природно на константна температура за да се овозможи врзување на геловите од силика сол и огноотпорните честички, резултатот е силна, висококвалитетна калап за школка. Дрвјата од восок се ставаат во печки на околу 200 степени за да се стопи восокот.
6. Кога ќе се отстрани целиот восок, дрвјата се загреваат до над 1000 степени за да се заврши подготовката за лиење.
7. Металот потоа се истура во врелиот калап, што овозможува легурата да стигне до најтенките делови од калапот пред да се зацврсти.
Изгубено лиење пена
Изгубено лиење пена
Изгубено лиење пенае вид на леење со испарувачки шаблони. Овој метод е доста сличен на инвестициското лиење кое користи восок наместо пена во процесот на правење шаблони.
Моделот на пена за прв пат беше употребен во обработката на метали во 1958 година. Иако оваа техника на леење калапи не е толку популарна како другите методи како што се леење песок или трајно леење, таа има извонредни предности, особено во леењето комплицирани и прецизни калапи.
За разлика од традиционалните методи кои го вклучуваат процесот на повлекување на шаблонот пред лиење и бараат умешност во чекорот за отстранување на шаблонот, во однос на методот на изгубена пена, шаблонот испарува кога стопениот метал се истура за да помогне да се намалат овие размислувања.
Наизгубено лиење пенапроцес
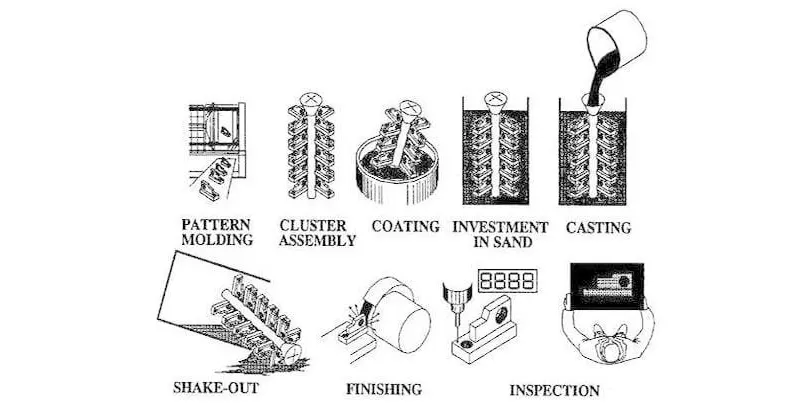
Изгубен процес на пена
Технологијата за лиење на изгубена пена вклучуваше 5 чекори: дизајнирање на шаблонот; примена на изолационо сликарство; ставање на шаблонот во колбата со песок; истурање на стопениот метал; и собирање на одлеаноците.
Како се прави изгубена шема на пена?
Прво, шема е дизајнирана од полистиренска пена. Овој тип на пена игра важна улога во овој метод на лиење. Тој е добар термички изолатор и хемиска отпорност, што овозможува нормално работење на температура под 75 .
Во зависност од тежината и деталите на производот, моделот на пена може да се направи на различни начини.
Изработка на шаблонот за процесот на изгубена пена
За мошне детални модели на леење, шаблонот од пена е делумно направен и залепен заедно. За мал волумен, леарниците често прават обрасци рачно сечени или обработени од цврст блок од пена. Ако моделот е доволно едноставен, може да се нанесе секач за пена со топла жица.
Во случај волуменот да е голем, шаблонот може масовно да се произведува со процес сличен на обликувањето со инјектирање.
Зрната од полистирен се вбризгуваат во претходно загреан алуминиумски калап при низок притисок. После тоа се нанесува пареа што доведува до повеќе проширување на полистирен за да се пополни празната празнина и потоа да се формира шаблонот или делот. Конечниот модел е приближно 97,5% воздух и 2,5% полистирен.
Процес на лиење
Откако ќе се формира шаблонот, се премачкува со изолациона боја, се става во колба и се опкружува со неврзан песок и се набива.
шаблонот е обложен со изолациона боја во процесот на изгубена пена
Бојата за покривање работи на зголемување на издржливоста на површината на мувлата, заштита од ерозија и скршена. Додека, колбата е дизајнирана соодветно за овој метод, така што кога стопениот метал се истура во калапот, гасот генериран од согорувањето на пената целосно се повлекува.
Откако стопениот метал ќе се истури во шаблонот на пена, шаблонот од пена е изгорен и се формира кастинг.
Методот на изгубена пена се применува за лиен челичен производ
Моделот на пена за прв пат беше употребен во обработката на метали во 1958 година. Иако оваа техника на леење калапи не е толку популарна како другите методи како што се леење песок или трајно леење, таа има извонредни предности, особено во леењето комплицирани и прецизни калапи.
За разлика од традиционалните методи кои го вклучуваат процесот на повлекување на шаблонот пред лиење и бараат умешност во чекорот за отстранување на шаблонот, во однос на методот на изгубена пена, шаблонот испарува кога стопениот метал се истура за да помогне да се намалат овие размислувања.
Наизгубено лиење пенапроцес
Изгубен процес на пена
Технологијата за лиење на изгубена пена вклучуваше 5 чекори: дизајнирање на шаблонот; примена на изолационо сликарство; ставање на шаблонот во колбата со песок; истурање на стопениот метал; и собирање на одлеаноците.
Како се прави изгубена шема на пена?
Прво, шема е дизајнирана од полистиренска пена. Овој тип на пена игра важна улога во овој метод на лиење. Тој е добар термички изолатор и хемиска отпорност, што овозможува нормално работење на температура под 75 .
Во зависност од тежината и деталите на производот, моделот на пена може да се направи на различни начини.
Изработка на шаблонот за процесот на изгубена пена
За мошне детални модели на леење, шаблонот од пена е делумно направен и залепен заедно. За мал волумен, леарниците често прават обрасци рачно сечени или обработени од цврст блок од пена. Ако моделот е доволно едноставен, може да се нанесе секач за пена со топла жица.
Во случај волуменот да е голем, шаблонот може масовно да се произведува со процес сличен на обликувањето со инјектирање.
Зрната од полистирен се вбризгуваат во претходно загреан алуминиумски калап при низок притисок. После тоа се нанесува пареа што доведува до повеќе проширување на полистирен за да се пополни празната празнина и потоа да се формира шаблонот или делот. Конечниот модел е приближно 97,5% воздух и 2,5% полистирен.
Процес на лиење
Откако ќе се формира шаблонот, се премачкува со изолациона боја, се става во колба и се опкружува со неврзан песок и се набива.
шаблонот е обложен со изолациона боја во процесот на изгубена пена
Бојата за покривање работи на зголемување на издржливоста на површината на мувлата, заштита од ерозија и скршена. Додека, колбата е дизајнирана соодветно за овој метод, така што кога стопениот метал се истура во калапот, гасот генериран од согорувањето на пената целосно се повлекува.
Откако стопениот метал ќе се истури во шаблонот на пена, шаблонот од пена е изгорен и се формира кастинг.
Методот на изгубена пена се применува за лиен челичен производ
Лиење на школка мувла
Лиење на школка мувла
Школка мувла фрлијаинге процес на лиење на метал сличен на лиење со песок, со тоа што стопениот метал се истура во потрошен калап. Како и да е, при леењето на калап, калапот е тенкоѕидна обвивка создадена од нанесување на мешавина од песок и смола околу шема. Моделот, метално парче во облик на саканиот дел, повторно се користи за да се формираат повеќе калапи за школки. Шаблонот за повеќекратна употреба овозможува повисоки стапки на производство, додека калапите за еднократна употреба овозможуваат леење сложени геометрии. За лиење на мувла од школка е потребна употреба на метална шема, печка, мешавина од песок и смола, кутија за отпад и стопен метал.
Лиење мувла од школкаовозможува користење и на црни и на обоени метали, најчесто се користи леано железо, јаглероден челик, легиран челик, нерѓосувачки челик, алуминиумски легури и легури на бакар. Типичните делови се со мала до средна големина и бараат висока точност, како што се куќиштата на менувачот, главите на цилиндрите, поврзувачките шипки и рачките.
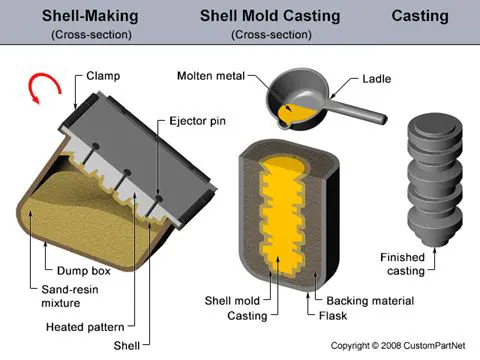
Налеење на мувла од школкапроцесот се состои од следните чекори:
1.Создавање шаблони - Дводелен метален шаблон е создаден во облик на саканиот дел, типично од железо или челик. Понекогаш се користат и други материјали, како алуминиум за производство со мал волумен или графит за лиење реактивни материјали.
2.Создавање мувла - Прво, секоја половина од шаблонот се загрева на 175-370°C (350-700°F) и се премачкува со лубрикант за да се олесни отстранувањето. Следно, загреаната шема е прицврстена на кутија за отпад, која содржи мешавина од песок и смола врзивно средство. Кутијата за ѓубре е превртена, овозможувајќи оваа мешавина од песок и смола да го премачка шаблонот. Загреаната шема делумно ја лекува смесата, која сега формира обвивка околу шаблонот. Секоја половина од шаблонот и околната обвивка се стврднуваат до крај во рерна, а потоа лушпата се исфрла од шаблонот.
3. Склопување на мувла - двете половини на школка се споени заедно и безбедно се стегаат за да се формира комплетниот калап за школка. Доколку се потребни некои јадра, тие се вметнуваат пред да се затвори калапот. Калапот за школка потоа се става во колба и се потпира со потпорен материјал.
4. Истурање - Калапот е безбедно прицврстен додека стопениот метал се истура од канта во системот за капа и ја пополнува шуплината на мувлата.
5.Ладење - Откако ќе се наполни калапот, стопениот метал се остава да се олади и да се зацврсти во форма на конечното лиење.
6.Отстранување на леење - Откако ќе се олади стопениот метал, калапот може да се скрши и да се отстрани лиењето. Потребни се процеси на отсекување и чистење за да се отстрани вишокот метал од системот за напојување и секој песок од калапот.
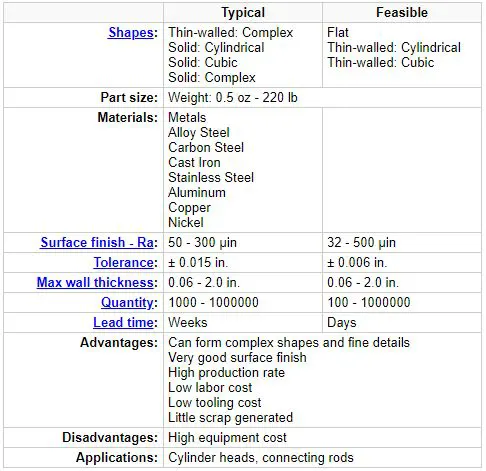
Лиење мувла од школкаовозможува користење и на црни и на обоени метали, најчесто се користи леано железо, јаглероден челик, легиран челик, нерѓосувачки челик, алуминиумски легури и легури на бакар. Типичните делови се со мала до средна големина и бараат висока точност, како што се куќиштата на менувачот, главите на цилиндрите, поврзувачките шипки и рачките.
Налеење на мувла од школкапроцесот се состои од следните чекори:
1.Создавање шаблони - Дводелен метален шаблон е создаден во облик на саканиот дел, типично од железо или челик. Понекогаш се користат и други материјали, како алуминиум за производство со мал волумен или графит за лиење реактивни материјали.
2.Создавање мувла - Прво, секоја половина од шаблонот се загрева на 175-370°C (350-700°F) и се премачкува со лубрикант за да се олесни отстранувањето. Следно, загреаната шема е прицврстена на кутија за отпад, која содржи мешавина од песок и смола врзивно средство. Кутијата за ѓубре е превртена, овозможувајќи оваа мешавина од песок и смола да го премачка шаблонот. Загреаната шема делумно ја лекува смесата, која сега формира обвивка околу шаблонот. Секоја половина од шаблонот и околната обвивка се стврднуваат до крај во рерна, а потоа лушпата се исфрла од шаблонот.
3. Склопување на мувла - двете половини на школка се споени заедно и безбедно се стегаат за да се формира комплетниот калап за школка. Доколку се потребни некои јадра, тие се вметнуваат пред да се затвори калапот. Калапот за школка потоа се става во колба и се потпира со потпорен материјал.
4. Истурање - Калапот е безбедно прицврстен додека стопениот метал се истура од канта во системот за капа и ја пополнува шуплината на мувлата.
5.Ладење - Откако ќе се наполни калапот, стопениот метал се остава да се олади и да се зацврсти во форма на конечното лиење.
6.Отстранување на леење - Откако ќе се олади стопениот метал, калапот може да се скрши и да се отстрани лиењето. Потребни се процеси на отсекување и чистење за да се отстрани вишокот метал од системот за напојување и секој песок од калапот.
Водно стакло инвестициско лиење
Водно стакло инвестициско лиење
Водно стакло Инвестициско лиењее многу сличен на инвестициското лиење (т.е. методот на изгубен восок), но е особено погоден за поголеми одлеаноци и е поевтин за производство. Процесот обезбедува далеку супериорна завршница на површината и прецизност на димензиите во однос на онаа што се постигнува со песок, а може да се постигнат и посложени форми. Покрај челиците, со овој метод е можно да се леат и алтернативни материјали како што се железо и SG железо.
Разликата помеѓу методот на изгубен восок и лиењето водено стакло е едноставно начинот на кој восокот се отстранува од керамичкиот калап:
· Инвестициското лиење користи автоклави со висока температура за топење на восокот, при што:
· Во леењето водени стакла, калапите се потопуваат во топла вода за да се отстрани восокот. Восокот потоа се топи од калапи и плови на површината на водата. Ова потоа овозможува да се отфрли и повторно да се користи за правење восок.
Очигледно, ова обезбедува и еколошки предности и восокот е целосно рециклиран.
Lester-cast може да ја понуди опцијата за водени стакла преку својата партнерска компанија во Кина, која има богато искуство во производство на компоненти користејќи го овој процес.
Да резимираме, процесот на водено стакло нуди:
· Врвен финиш на површината од песокот.
· Поголема прецизност на димензиите од песокот.
· Постигнете посложени делови.
· Поголеми делови од традиционалниот метод на инвестициско лиење.
· Поевтино од инвестициското кастинг.
· Поголем избор на метали.
· Еколошки предности.
Лиење на водени стакла е еден од инвестицискиот процес на лиење, во кој водното стакло пропорционално се додава во материјалите за обликување, а потоа се промешува и се меша 6-8 минути, а потоа се меле во песок врзан со натриум силикат. Потоа песокот се става во кутиите со калапи во кои CO2 е многу издуван. CO2 ја започнува хемиската реакција со водното стакло до силика гелот кој го стврднува песокот врзан со натриум силикат.
Зошто да изберете лиење водени стакла за вашите прилагодени делови?
Деловите за лиење на водени стакла се најисплатливиот процес на леење со кратки циклуси на изработка на школки, што ви помага да намалите многу трошоци.
Во споредба со деловите за лиење на силика сол, компонентите за леење водени стакла се со голема грубост на површината и прецизност со мала димензија.
Квалитетот на површината на инвестициските делови за лиење водено стакло е лош, па затоа главно се користи за јаглероден челик и одлеаноци со нисколегиран челик. И прецизното лиење со силика сол главно се користи за високолегиран челик и производи од нерѓосувачки челик.
Апликација: Кинеските одлеаноци за водени стакла широко се применуваат во сите видови машини, како што се автомобилски одлеаноци, лиење инженерски машини, делови за земјоделско лиење, компоненти за лиење на мотори, делови од лифт од лифт, делови за рударство, компоненти за леење машини за движење на земја, делови за лиење на градежни машини, леење за морски и бродови, фитинзи за пумпи, одлеаноци за хидраулични цилиндри, резервни делови за леење вентили и разни метални кастинг.
Избрани производи
Од легиран челик силика сол инвестициско авто кастинг
Од легиран челик силициум сол Инвестициски кастинг пуфери
Калап од нерѓосувачки челик за инвестициски лиење силика сол
Калап од не'рѓосувачки челик Силика сол Инвестициско лиење
Инвестициско лиење силика сол од нерѓосувачки челик за ракав на оската
Инвестициско лиење силициум сол од дуктилно железо за кочница за автомобили
Инвестициско лиење од нерѓосувачки челик силика сол
Јаглероден челик силика сол Лиење за механички поврзани делови


За нас
за
нас
Ningbo Zhiye Mechanical Components Co., Ltd. Се наоѓа во индустриската зона Ксијахен, градот Чунху, округот Фенгхуа, градот Нингбо, кој е познат по прецизните одлеаноци во Кина. Подреден е на Групацијата Нингбо Хуашен, која има вкупно 5 компании .Со над 900 вработени и годишното производство е повеќе од 3.000 тони. Главните деловни опсези сеСилика сол инвестициско леење, леење стакло за вода, леење изгубена пена, калапи од школка и инвестиционо леење композитен изгубен восок.Тоа е познато снабдување за прецизни одлеаноци во Кина.

-

ЦЕНА

ЦЕНА
Обезбедете ви производи со висок квалитет и цитирајте ги најконкурентните цени.
Погледнете детали -

OEM/ODM

OEM/ODM
Нарачките OEM/ODM се добредојдени, се обидуваме да ги задоволиме сите ваши потреби.
Погледнете детали -

КВАЛИТЕТ

КВАЛИТЕТ
Фокусирајте се на квалитетот на производот, стапката на проверка на квалитетот на производот од 100%.
Погледнете детали -

ИСПОРАКА

ИСПОРАКА
Системот за гаранција за брзи синџири на снабдување се грижи за точното време на испорака.
Погледнете детали -

СЕРВИС

СЕРВИС
Клиентите одговараат 24 часа за да ви помогнат да решите каков било проблем на производот.
Погледнете детали
Нови Продукти


Вести
Што е лиење од 42CrMo од легура на челик и како поддржува механички компоненти со барања?
Лиење од легиран челик 42CrMo е решение за механички компоненти кои бараат корисна комбинација на цврстина, цврстина, отпорност на абење и структурна сигурност. Материјалот најчесто се поврзува со инженерските челици од хром-молибден и е тесно поврзан со оценките како 42CrMo4 и AISI 4140, иако точната еквивалентност зависи од применливиот стандард и спецификација. За лиените компоненти, изборот на материјал само по себе не е доволен. Практиката на топење, дизајнот на мувлата, хранењето, контролата на зацврстувањето, термичката обработка, прецизноста на димензиите, додатокот за обработка и инспекцијата влијаат на финалната компонента.
Прочитај повеќе
Како инвестициското лиење од јаглероден челик силика сол ги подобрува перформансите на празно запченик C?
Јаглероден челик Silica Sol Investment Casting C Gear Blank е дизајниран за апликации каде што е потребна сигурна комбинација на цврстина, димензионална конзистентност, отпорност на абење и флексибилност при обработката. Во споредба со производството на сложени делови за запчаници преку конвенционална обработка, инвестициското леење на силика сол може да произведе компоненти во форма на речиси мрежа со сложени геометрии и контролирани толеранции додека го намалува непотребното отстранување на материјалот.
Прочитај повеќе
Како спареното стебло на ред ги подобрува механичките перформанси и сигурноста?
Во современите механички системи, прецизноста, стабилноста и издржливоста се критични фактори кои ги одредуваат перформансите на опремата и работниот век. Спареното стебло на ред стана важно компонентно решение за апликации кои бараат подобрена распределба на оптоварувањето, зголемена структурна цврстина и сигурна работа во тешки работни услови.
Прочитај повеќе
Што го прави доверливо тело на жичена клешта во облик на клин со две уши за модерни системи за поврзување со жица?
Телото на жичаната клешта со клин со двојни уши е суштинска компонента што се користи во различни системи за поврзување со жици и механичко прицврстување. Неговата уникатна структура на клинови и дизајнот со двојни уши обезбедуваат одлична цврстина, стабилност и долгорочна сигурност.
Прочитај повеќе
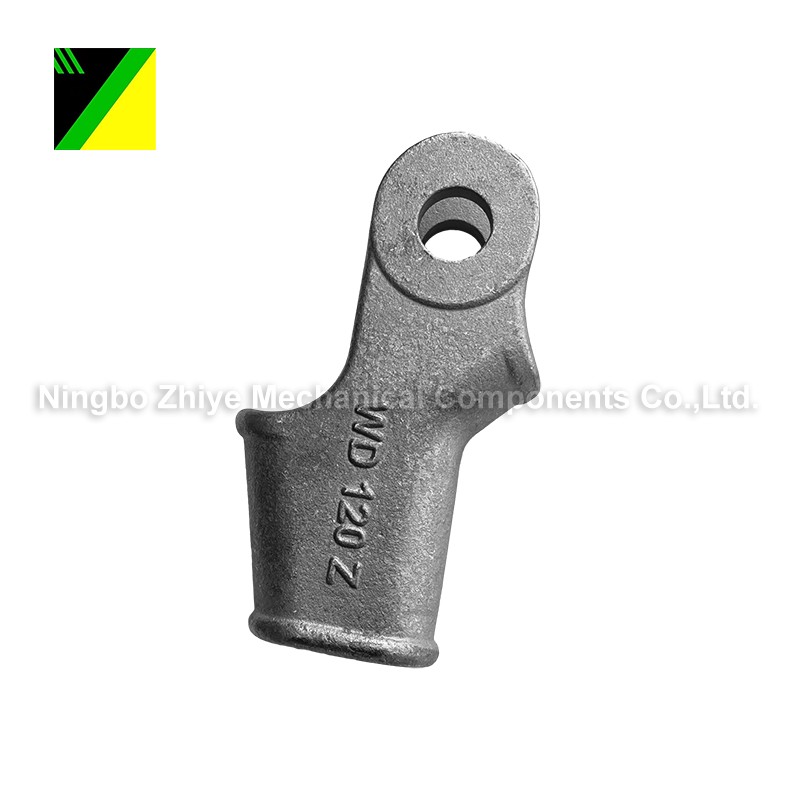
Што го прави куќиштето со жичена клешта во облик на клин со двојни уши доверливо за модерни кабелски врски?
Сигурниот систем за поврзување со кабел не зависи само од електричните компоненти туку и од механичката заштита што ги опкружува. Куќиштето на жичаната клешта во облик на клин со две уши е дизајнирано да обезбеди стабилно позиционирање на жицата, зголемена механичка сила и долготрајна заштита при тешки апликации.
Прочитај повеќе
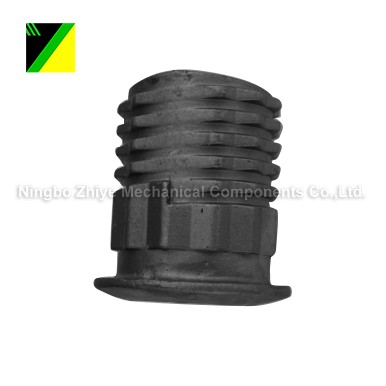
Што го прави леењето на јаглеродниот челик со големи ореви вистинскиот избор за тешки апликации?
Големите навртки за лиење јаглероден челик играат витална улога во индустриите каде што се неопходни висока јачина, стабилност на димензиите и долгорочна сигурност. Од тешки машини и градежна опрема до транспортни системи и индустриски структури, овие компоненти обезбедуваат сигурни решенија за прицврстување при екстремни работни услови. Оваа статија го објаснува процесот на производство, предностите, апликациите, размислувањата за селекција и методите на одржување на јаглеродниот челик Леење големи ореви, помагајќи им на купувачите да разберат како да го изберат вистинскиот производ за нивните специфични потреби.
Прочитај повеќе